


Неисправности цилиндрического редуктора: Полный гид по диагностике и ремонту
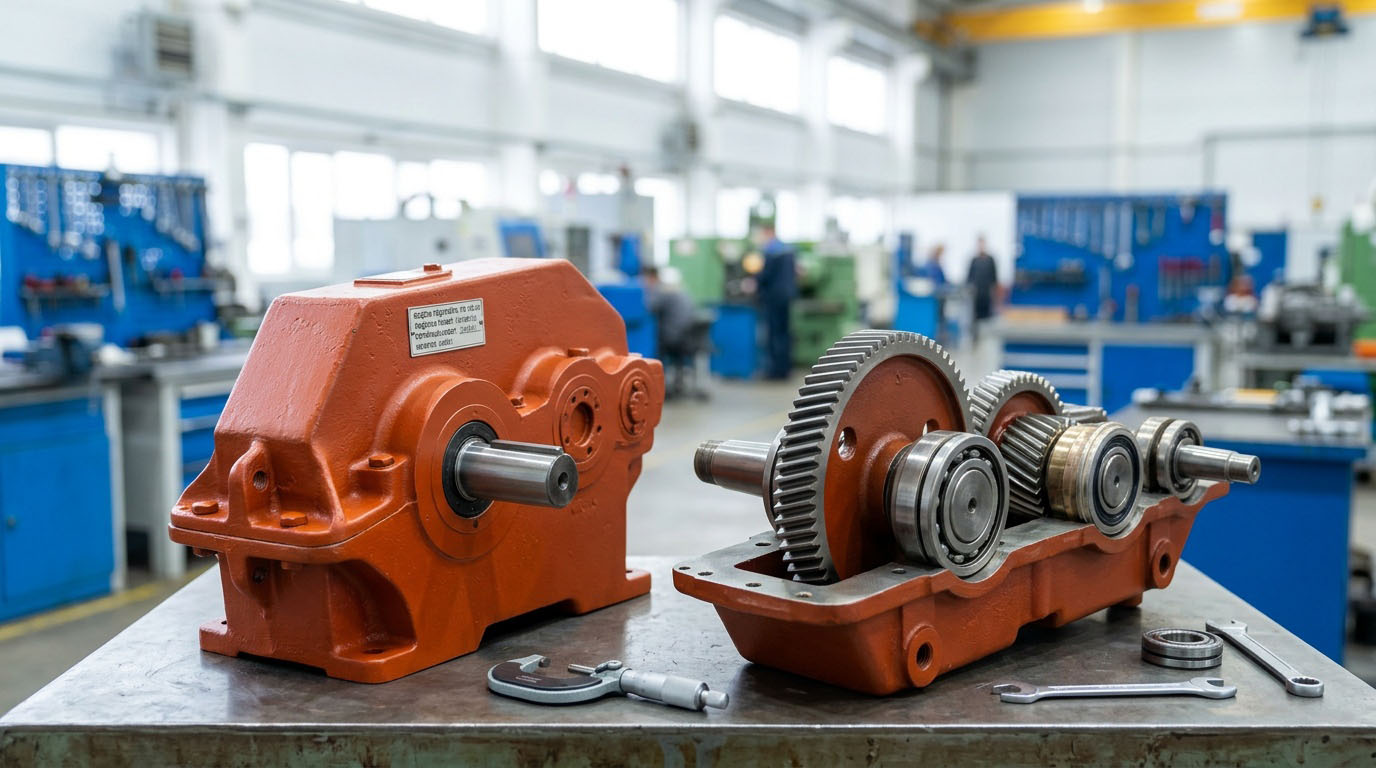
В мире промышленного машиностроения нет ничего вечного, но есть вещи, которые должны работать десятилетиями. Цилиндрический редуктор — это сердце многих производственных линий, от конвейеров по розливу до мощных дробилок в карьерах. Когда он останавливается, останавливается всё. Представьте ситуацию: огромный цех гудит, линии работают, и вдруг характерный низкочастотный гул сменяется скрежетом. Это сигнал SOS. Даже такой надежный агрегат, как редуктор РЦД-250, который часто используется в приводах общепромышленных механизмов, не застрахован от поломок, если нарушены условия эксплуатации или монтажа.
Проблема в том, что большинство операторов и даже некоторых механиков воспринимают редуктор как «черный ящик»: залил масло, включил мотор и забыл. Такой подход ведет к катастрофическим последствиям. В этой статье мы не просто перечислим поломки, а разберем физику процессов, которые к ним приводят. Мы поговорим о том, как металл устает, почему масло превращается в абразив и как вибрация рассказывает нам о внутреннем состоянии механизма лучше любого рентгена.
Содержание
- 1. Анатомия отказа: как устроен враг
- 2. Классификация неисправностей зубчатых передач
- 3. Подшипниковые узлы: тихие убийцы редуктора
- 4. Масляное голодание и загрязнение
- 5. Инструментальная диагностика: вибрация и термография
- 6. Ошибки монтажа: корень всех зол
- 7. Алгоритм ремонта и восстановления
- 8. Система превентивного обслуживания
1. Анатомия отказа: как устроен враг
Чтобы понять, почему ломается редуктор, нужно представить, что происходит внутри корпуса в момент работы. Цилиндрический редуктор — это механизм, преобразующий высокую скорость вращения входного вала в низкую скорость с высоким крутящим моментом на выходном валу. Вся магия происходит в зацеплении зубьев шестерен.
Казалось бы, что может быть проще? Два колеса крутятся, зубья толкают друг друга. Но на микроуровне это зона колоссальных напряжений. В точке контакта зубьев (полюс зацепления) давление может достигать тысяч мегапаскалей. При этом зубья не просто катятся, они скользят друг относительно друга. Это создает трение, которое генерирует тепло.
Основные компоненты, подверженные износу:
- Зубчатые колеса (шестерни): принимают на себя основную нагрузку по передаче момента.
- Валы: испытывают крутящие и изгибающие моменты.
- Подшипники качения: обеспечивают свободное вращение валов и воспринимают радиальные и осевые нагрузки.
- Уплотнения (сальники): удерживают масло внутри и грязь снаружи.
- Корпус: база, которая должна сохранять соосность всех элементов.
Любая неисправность начинается с отклонения одного из параметров: температуры, вибрации, чистоты масла или соосности. Игнорирование этих сигналов запускает цепную реакцию разрушения.
2. Классификация неисправностей зубчатых передач
Зубчатая передача — самый критичный элемент. Если ломаются подшипники, их можно заменить. Если выкрашиваются зубья шестерен — часто требуется замена всего блока или дорогостоящая наплавка. Все дефекты зубьев можно разделить на несколько ключевых групп.
2.1. Выкрашивание рабочих поверхностей (Питтинг)
Это самый распространенный вид усталостного разрушения. Выглядит он как мелкие ямки или кратеры на поверхности зуба, обычно в районе полюса зацепления или чуть ниже него (на ножке зуба).
Физика процесса: Под действием циклических нагрузок в поверхностном слое металла возникают микротрещины. Со временем они разрастаются, и кусочки металла откалываются. Это похоже на то, как асфальт разрушается под колесами грузовиков, только в масштабе микрон.
Причины:
- Превышение контактных напряжений (перегрузка редуктора).
- Недостаточная твердость поверхности зубьев (ошибка термообработки).
- Неправильная вязкость масла (слишком жидкое масло не создает защитную пленку).
Существует начальное выкрашивание, которое может стабилизироваться, и прогрессивное, которое ведет к полному разрушению зуба.
2.2. Задиры (Скаффинг)
Если питтинг — это усталость, то задиры — это результат перегрева и сваривания микронеровностей. Это адгезионный износ. При задирах металл одного зуба приваривается к металлу другого, и при дальнейшем вращении происходит вырывание кусков материала. Поверхность становится шершавой, словно наждачная бумага.
Причины:
- Критическое повышение температуры в зоне контакта.
- Разрыв масляной пленки.
- Использование масла без противозадирных присадок (EP-присадок).
- Завышенная окружная скорость.
2.3. Абразивный износ
Это когда шестерни работают как мельница для перемола твердых частиц. Поверхность зуба становится матовой, теряется профиль зуба, появляются продольные риски.
Причины:
- Попадание пыли, песка или металлической стружки в масло.
- Отсутствие или неисправность фильтров.
- Негерметичность корпуса (пыль сосется через сапун).
2.4. Поломка зуба
Самая опасная неисправность. Отломившийся зуб может заклинить редуктор, разорвать корпус или уничтожить соседние шестерни. Поломки бывают усталостными (трещина растет медленно) и внезапными (ударная перегрузка).
Формула для оценки контактной прочности (упрощенно) выглядит так:
σH = ZM * ZH * Zε * sqrt( (Ft / (b * d1)) * ((u + 1) / u) ) ≤ [σH]
Где:
- σH — контактное напряжение.
- Ft — окружная сила.
- b — ширина венца.
- d1 — делительный диаметр шестерни.
- u — передаточное число.
Если реальное напряжение σH превышает допустимое [σH], происходит разрушение. На практике инженеру не нужно считать это вручную каждый день, но нужно понимать: увеличение нагрузки (Ft) квадратично увеличивает риск поломки.
3. Подшипниковые узлы: тихие убийцы редуктора
Статистика говорит, что до 40% отказов редукторов связаны именно с подшипниками. Проблема в том, что подшипник часто умирает тихо, пока не станет слишком поздно. Разрушение подшипника ведет к нарушению соосности валов, что мгновенно убивает зубчатое зацепление.
Основные виды дефектов подшипников:
- Выкрашивание дорожек качения: Аналогично питтингу на зубьях. Возникает из-за усталости металла. Сначала появляются микроскопические ямки, затем они сливаются в шелушение.
- Пластическая деформация: Вмятины на дорожках. Возникают при монтаже (удары молотком по кольцу) или при попадании твердых частиц между телами качения и дорожкой.
- Коррозия: Ржавчина внутри подшипника. Главный враг — вода в масле. Даже небольшое количество конденсата может вызвать коррозию за пару недель.
- Разрушение сепаратора: Часто происходит из-за неправильной смазки или резких изменений скорости вращения.
Важный нюанс: при установке подшипников на валы редуктора часто используют метод нагрева. Если перегреть подшипник выше 120 градусов, металл отпускается, твердость падает, и ресурс сокращается в разы. Это классическая ошибка монтажников.
4. Масляное голодание и загрязнение
Масло в редукторе выполняет три функции: смазка, охлаждение и защита от коррозии. Если хотя бы одна из них не выполняется, начинается деградация механизма.
Проблемы с уровнем масла
Существует миф: «чем больше масла, тем лучше». Это опасное заблуждение. Если уровень масла слишком низкий:
- Шестерни и подшипники не получают достаточного количества смазки.
- Масляная ванна не успевает отводить тепло.
Если уровень масла слишком высокий:
- Возникают большие потери на перемешивание (хлюпанье). Шестерни работают как мешалки в бочке.
- Резко растет температура масла из-за трения о жидкость.
- Повышается давление внутри корпуса, масло начинает выдавливать через сальники.
Деградация масла
Со временем масло стареет. Окисление приводит к образованию шлама и лаковых отложений. Шлам забивает каналы смазки, а лак изолирует металл, мешая теплоотводу.
Таблица признаков состояния масла:
| Визуальный признак | Вероятная причина | Действие |
|---|---|---|
| Масло темное, непрозрачное | Окисление, перегрев, наличие продуктов износа | Замена масла, промывка системы |
| Масло молочного цвета (эмульсия) | Попадание воды (конденсат, течь теплообменника) | Срочная замена, поиск источника воды |
| Металлический блеск в масле | Активный износ шестерен или подшипников | Диагностика вибрации, подготовка к ремонту |
| Запах гари | Локальный перегрев, разрушение присадок | Проверка температуры, замена масла |
5. Инструментальная диагностика: вибрация и термография
Человеческие органы чувств хороши, но ограничены. Мы не слышим ультразвус и не видим инфракрасное излучение. Для профессиональной диагностики нужны приборы.
Вибродиагностика
Вибрация — это язык, на котором редуктор говорит о своих проблемах. Каждый дефект имеет свою частотную подпись.
- 1x оборотов вала: Обычно указывает на дисбаланс ротора или изгиб вала.
- 2x оборотов вала: Часто признак несоосности (misalignment) валов двигателя и редуктора.
- Частота зацепления (GMF): Произведение числа зубьев на частоту вращения. Если на этой частоте и ее гармониках (2xGMF, 3xGMF) растет амплитуда — это признак износа зубьев или нарушения зазора в зацеплении.
- Высокочастотные пики: Характерны для дефектов подшипников качения (BPFO, BPFI).
Современные системы позволяют строить спектры вибрации в реальном времени. Рост уровня вибрации на 20-30% от базового значения — это повод для внеплановой остановки и проверки.
Термография
Тепловизор позволяет увидеть «горячие точки». Нормальная рабочая температура редуктора обычно не превышает 70-80°C (зависит от типа масла и нагрузки). Если на корпусе есть локальное пятно с температурой 100°C+, значит, там происходит интенсивное трение. Это может быть задирающийся подшипник или зона сухого трения шестерен.
6. Ошибки монтажа: корень всех зол
Огромное количество редукторов выходит из строя в первые месяцы работы не из-за брака завода, а из-за кривых рук монтажников. Вот топ ошибок, которые убивают технику:
6.1. Несоосность валов
Когда вал двигателя и вал редуктора соединены муфтой, их оси должны совпадать идеально. На практике часто допускают перекос (угловую несоосность) или параллельное смещение. Последствия: Муфта начинает бить, создавая переменную нагрузку на валы. Подшипники редуктора работают в режиме постоянной перегрузки, ресурс падает в 5-10 раз.
6.2. Неправильная установка на фундамент
Редуктор должен стоять на ровной, жесткой раме. Если рама «гуляет» или имеет перекос, корпус редуктора деформируется. Это меняет геометрию зацепления шестерен. Зубья начинают контактировать не всей поверхностью, а только краем (контакт по кромке). Это приводит к мгновенному выкрашиванию.
6.3. Натяжение ременной передачи
Если редуктор приводится в движение ремнями, их нельзя перетягивать. Чрезмерное натяжение создает огромную радиальную нагрузку на вал редуктора, которая не была предусмотрена конструкцией. Вал может согнуться, а подшипники — рассыпаться.
7. Алгоритм ремонта и восстановления
Когда диагноз поставлен, наступает этап ремонта. Ремонт цилиндрического редуктора — это не просто замена деталей, это восстановление геометрии.
Этап 1: Дефектовка
После разборки все детали очищаются и осматриваются. Что проверяем:
- Зазоры в подшипниковых узлах (щупами или индикатором).
- Биение валов (на призме с индикатором часового типа).
- Состояние посадочных мест в корпусе (не должно быть эллипсности или выработки).
- Профиль зубьев (используя оттиск на краску или специализированные приборы).
Этап 2: Восстановление или замена
Если износ зубьев не превышает допустимых норм (обычно до 10-15% толщины зуба), шестерни можно оставить. Если есть выкрашивание более 20% поверхности — только замена. Валы с выработкой под подшипники можно восстановить напылением (газотермическим или гальваническим) с последующей шлифовкой под ремонтный размер подшипника.
Этап 3: Сборка и регулировка
Самый ответственный момент. Необходимо обеспечить правильный пятно контакта. Метод «на краску»: На зубья малой шестерни наносится тонкий слой специальной краски (берлинская лазурь). Редуктор проворачивают вручную. Оттиск на большой шестерне покажет, как они соприкасаются.
- Пятно в центре зуба: Идеально.
- Пятно у ножки зуба: Увеличить межосевое расстояние.
- Пятно у головки зуба: Уменьшить межосевое расстояние.
- Пятно смещено к краю: Перекос валов, нужна регулировка прокладками под подшипниковыми крышками.
8. Система превентивного обслуживания
Чтобы забыть о внезапных поломках, нужно внедрить культуру обслуживания. Ремонт по факту поломки (Run-to-Failure) — это самый дорогой вид обслуживания.
Чек-лист еженедельного осмотра:
- Проверка уровня масла по маслоуказателю.
- Проверка отсутствия течей через сальники и фланцы.
- Контроль температуры корпуса (рукой или пирометром).
- Прослушивание работы на предмет появления новых шумов (гул, стук, свист).
- Проверка надежности крепления редуктора к раме.
Плановая замена масла:
Первая замена масла должна быть произведена после обкатки (обычно через 250-500 моточасов). В этот период происходит приработка деталей, и масло насыщается металлической стружкой. Далее масло меняется согласно регламенту производителя (обычно раз в 5000-10000 часов), но обязательно с учетом условий эксплуатации. В пыльных цехах или при высоких температурах интервал нужно сокращать в 2 раза.
Хранение запасных частей
На складе всегда должны быть: комплект сальников, подшипники основных типоразмеров, прокладки и фильтры. Ожидание детали из-за границы в течение месяца может стоить предприятию миллионов убытков от простоя линии.
Заключение
Цилиндрический редуктор — это надежный, но требовательный механизм. Он не прощает халатности. Большинство неисправностей, от выкрашивания зубьев до разрушения подшипников, являются следствием нарушения правил эксплуатации, а не конструктивных недостатков. Внимательное отношение к смазке, контроль вибрации и грамотный монтаж — это три кита, на которых держится долгая жизнь вашего оборудования. Помните: дешевле потратить час на проверку уровня масла сегодня, чем неделю на замену шестерен завтра. Берегите свои механизмы, и они отплатят вам бесперебойной работой.