


Высокоскоростная металлообработка (HSM): Как скорость меняет правила игры в производстве
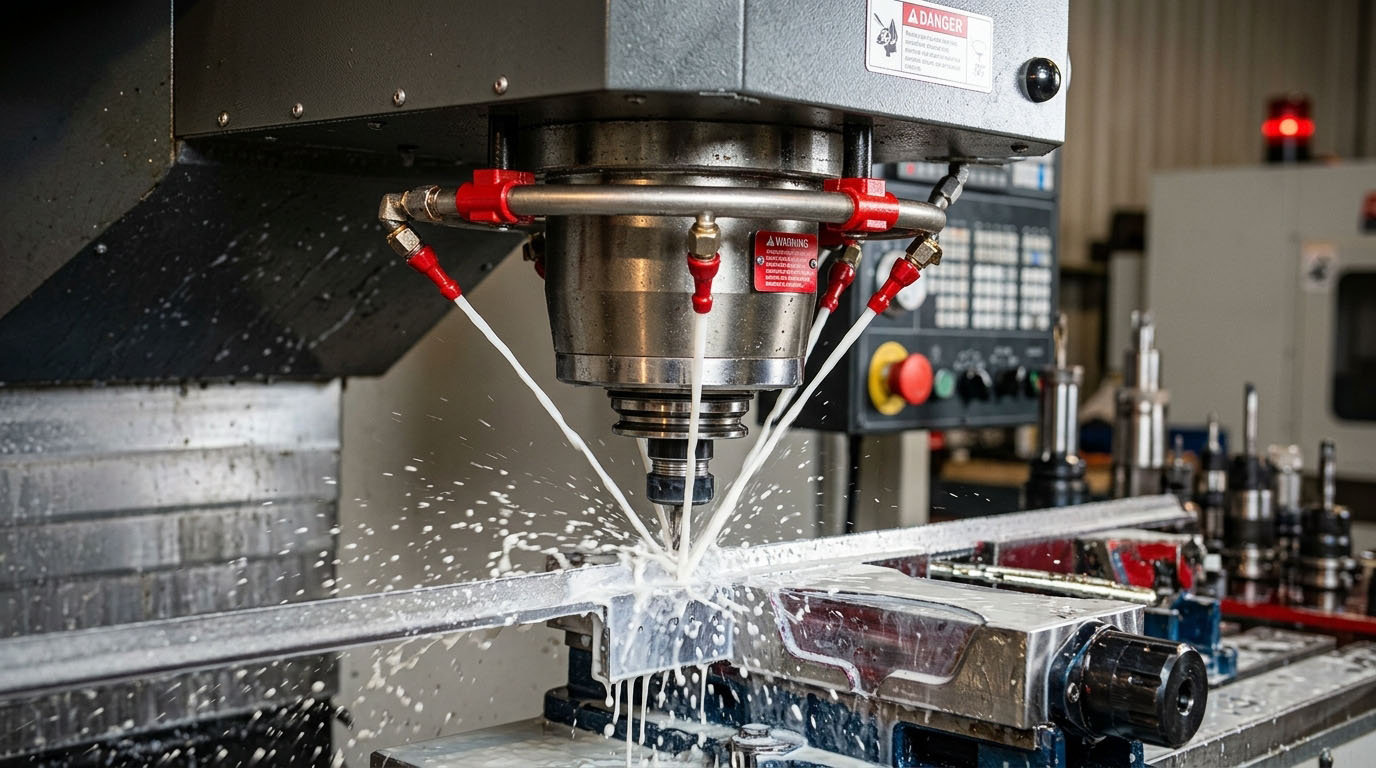
Современное производство напоминает гонку вооружений, где победителем выходит тот, кто умеет делать детали быстрее, точнее и дешевле. Высокоскоростная металлообработка, или HSM (High-Speed Machining), стала тем самым технологическим прорывом, который перевернул представление о возможностях станков с ЧПУ. Это не просто вращение фрезы на бешеных оборотах, это целая философия съема металла, которая кардинально меняет себестоимость в металлообработке, позволяя предприятиям выживать в условиях жесткой конкуренции.
В этой статье мы разберем, что на самом деле скрывается за аббревиатурой HSM, почему старые станки не справляются с новыми задачами и как правильно настроить процесс, чтобы не сломать инструмент в первые же секунды работы.
Содержание
- Введение: Что такое настоящий HSM?
- Физика процесса: Почему быстро — это хорошо
- Железо: Требования к станку и шпинделю
- Инструмент: Сердце высокоскоростной обработки
- CAM-стратегии: Мозг операции
- Экономика и окупаемость
- Техника безопасности при высоких скоростях
- Будущее HSM
Введение: Что такое настоящий HSM?
Когда мы слышим словосочетание «высокоскоростная обработка», первая ассоциация, которая приходит в голову — это огромные цифры оборотов шпинделя. 20 000, 30 000, а иногда и 60 000 оборотов в минуту. Однако, если вы просто поставите старую фрезу в новый шпиндель и раскрутите его до предела, вы не получите эффекта HSM. Скорее всего, вы получите сломанный инструмент, испорченную деталь и потенциальную травму.
HSM — это комплексный подход. Он объединяет в себе три кита: специальное оборудование, особый режущий инструмент и, что самое важное, специфические стратегии программирования траектории движения инструмента.
Исторически сложилось так, что авиационная промышленность стала локомотивом развития этих технологий. Алюминиевые крылья и фюзеляжи самолетов требовали снятия огромных объемов металла при сохранении высокой точности и качества поверхности. Традиционные методы, где фреза врезалась в материал на полную ширину, были слишком медленными и создавали высокие нагрузки на станок. Инженеры поняли: чтобы резать быстрее, нужно резать «умнее», а не просто «сильнее».
Сегодня HSM применяется не только в аэрокосмической отрасли. Производство пресс-форм, штампов, медицинских имплантатов и даже тюнинг автомобилей — везде, где есть сложные 3D-поверхности и твердые материалы, высокоскоростная обработка становится стандартом де-факто.
Важно различать понятия HSC (High Speed Cutting) и HSM. HSC — это именно процесс резания на высоких скоростях. HSM же включает в себя весь цикл: от создания 3D-модели и генерации управляющей программы (G-кода) до финишной обработки детали. HSM подразумевает оптимизацию всего пути инструмента, чтобы избежать резких изменений направления, которые губительны для станка и фрезы.
Физика процесса: Почему быстро — это хорошо
Чтобы понять магию HSM, нужно заглянуть в зону резания. В традиционной обработке мы привыкли думать так: чем больше мы снимаем за один проход, тем быстрее закончим работу. Мы берем фрезу большого диаметра, погружаем ее глубоко и ведем медленно. Это создает огромную силу резания.
В высокоскоростной обработке логика меняется на противоположную. Основной принцип HSM можно описать фразой: «Малое радиальное engagement (погружение), большая осевая глубина, высокая скорость подачи».
Эффект утончения стружки
Это ключевой физический эффект, на котором строится вся технология. Когда фреза движется по дуге или входит в материал под углом, фактическая толщина снимаемой стружки становится меньше, чем запрограммированная подача на зуб.
Представьте, что вы режете хлеб. Если вы ведете нож прямо вниз, толщина ломтя соответствует ширине ножа. Если вы ведете нож по дуге, ломоть получается тоньше. В металлообработке это позволяет нам увеличить скорость подачи (мм/мин), сохраняя при этом оптимальную нагрузку на режущую кромку.
Формула для расчета подачи на зуб выглядит так:
fz = Vf / (z * n)
Где:
- fz — подача на зуб (мм/зуб)
- Vf — скорость подачи (мм/мин)
- z — количество зубьев фрезы
- n — обороты шпинделя (об/мин)
В HSM мы искусственно занижаем радиальное погружение (ae), иногда до 5-10% от диаметра фрезы. Это позволяет нам увеличить осевое погружение (ap) до 100% длины режущей части и значительно поднять обороты. В результате нагрузка распределяется равномерно, а тепло, которое является главным врагом инструмента, уходит вместе со стружкой, не успевая нагреть саму деталь.
Тепловой баланс
При высоких скоростях резания температура в зоне контакта растет мгновенно. Но парадокс в том, что при правильном режиме до 80-90% этого тепла уносится стружкой. Деталь остается холодной. Это критически важно для прецизионных деталей, которые могут деформироваться от нагрева, и для закаленных сталей, которые при перегреве могут «отпуститься» и потерять твердость прямо в процессе обработки.
Железо: Требования к станку и шпинделю
Не каждый станок с ЧПУ способен на подвиги HSM. Обычный фрезерный центр, предназначенный для черновой обработки чугуна, просто развалится или начнет выдавать брак при попытке работать в режимах HSM. Давайте разберем, что нужно «железу».
Шпиндель: Сердце системы
Для HSM шпиндель должен обеспечивать не просто высокие обороты, но и стабильность. Биение шпинделя должно быть минимальным (менее 0.003 мм на вылете). Любая вибрация на высоких скоростях превращается в разрушительную силу.
Типичные характеристики шпинделя для HSM:
- Мощность: от 15 до 40 кВт (важна не только мощность, но и крутящий момент на высоких оборотах).
- Обороты: от 15 000 до 60 000 об/мин.
- Охлаждение: обязательное жидкостное или воздушно-масляное охлаждение корпуса шпинделя для сохранения геометрии.
- Конус инструмента: Стандартные конусы ISO 40 или 50 на таких скоростях могут «раздуться» центробежной силой, теряя жесткость крепления. Поэтому используются конусы HSK (Hollow Shank Taper), чаще всего HSK-E63 или HSK-A63. Они зажимаются по внутренней поверхности и внешней, обеспечивая идеальную центровку даже на предельных скоростях.
Система ЧПУ и «Look-Ahead»
Это, пожалуй, самый недооцененный компонент. Контроллер станка должен успевать просчитывать траекторию движения быстрее, чем станок ее выполняет. В HSM траектории состоят из тысяч мелких сегментов (особенно при обработке 3D-поверхностей).
Функция Look-Ahead (предпросмотр) позволяет контроллеру «видеть» программу на несколько сотен или тысяч блоков вперед. Зачем это нужно? Чтобы заранее притормозить перед резким поворотом траектории и плавно разогнаться после него. Без этой функции станок будет дергаться на каждом углу, оставляя следы на детали (так называемые «рыбины») и убивая механику.
Современные контроллеры (Siemens Sinumerik, Heidenhain, Fanuc) имеют специальные режимы для HSM, которые сглаживают траекторию, жертвуя микронами точности позиционирования ради плавности движения и скорости.
Жесткость станины
Казалось бы, при малом съеме металла жесткость не так важна. Но высокие скорости подачи создают огромные инерционные нагрузки при разгоне и торможении осей. Станина станка должна быть массивной, часто из полимербетона, чтобы гасить вибрации. Направляющие должны быть прецизионными, а приводы осей — мощными, чтобы мгновенно реагировать на команды контроллера.
Инструмент: Сердце высокоскоростной обработки
Вы не можете использовать обычную фрезу из магазина «сделай сам» для HSM. Инструмент для высокоскоростной обработки — это высокотехнологичное изделие, созданное с микронной точностью.
Материал и геометрия
Основной материал — мелкодисперсный твердый сплав (карбид вольфрама). Он должен быть твердым, но при этом иметь достаточную вязкость, чтобы не выкрашиваться при ударных нагрузках.
Ключевые особенности геометрии HSM-фрез:
- Переменный шаг зубьев. Зубья расположены не через равные промежутки (например, не строго через 90 градусов для 4-х зубой фрезы), а со смещением. Это нужно для того, чтобы частота вибраций инструмента не совпадала с собственной частотой колебаний системы «станок-инструмент-деталь». Это гасит резонанс.
- Полированные канавки. Стружка должна вылетать мгновенно. Любое застревание стружки в канавке на высокой скорости приведет к поломке фрезы. Поэтому поверхность канавок часто полируют до зеркального блеска.
- Угол спирали. Для алюминия используют большой угол (45 градусов и более) для легкого выхода стружки. Для сталей угол меньше (30-35 градусов), чтобы обеспечить прочность режущей кромки.
- Радиус в вершине. Острые углы на фрезе — это концентраторы напряжений. В HSM почти всегда используются фрезы с радиусом (радиусные или с фаской), что увеличивает их стойкость в разы.
Покрытия
Голый твердый сплав не выдержит температур HSM. Используются многослойные наноструктурированные покрытия. Самые популярные:
- TiAlN (Титан-алюминий-нитрид). Классика. Образует оксидную пленку при нагреве, которая защищает инструмент. Отлично работает на сталях и чугунах.
- AlCrN (Алюминий-хром-нитрид). Более современное покрытие, выдерживающее более высокие температуры. Идеально для закаленных сталей и титана.
- AlTiN. Высокое содержание алюминия для экстремальных температур.
Балансировка
Это критический момент. Любая несбалансированная масса на высоких оборотах создает центробежную силу, которая растет пропорционально квадрату скорости. Если на 3000 оборотов дисбаланс незаметен, то на 20 000 он превращается в разрушительную вибрацию.
Инструмент для HSM должен быть отбалансирован как минимум до класса G2.5, а для скоростей выше 25 000 об/мин — до класса G1.0 или даже G0.4. Патроны также должны быть прецизионными (гидравлические, термоусадочные), чтобы минимизировать биение.
CAM-стратегии: Мозг операции
Даже с идеальным станком и инструментом, если вы напишете программу в стиле «прошел вдоль, повернул на 90 градусов, пошел обратно», у вас ничего не выйдет. CAM-система (Computer-Aided Manufacturing) — это программное обеспечение, которое генерирует управляющую программу. Для HSM нужны специальные стратегии.
Трохоидальное фрезерование
Это одна из самых популярных стратегий для черновой обработки. Вместо того чтобы фреза врезалась в материал лоб в лоб, она движется по петлеобразной траектории, напоминающей спираль или серию дуг.
Преимущества трохоидальной стратегии:
- Постоянная нагрузка на инструмент. Фреза никогда не входит в материал полностью.
- Отвод тепла. Между витками спирали фреза выходит из зоны резания и охлаждается воздухом или СОЖ.
- Возможность использовать одну фрезу для карманов разной ширины.
Обработка по спирали (Spiral Milling)
Вместо зигзагообразного движения (вперед-назад), которое требует постоянных торможений и реверсов в углах, инструмент движется по плавной спирали от центра к краям или наоборот. Это позволяет поддерживать постоянную скорость подачи и избегать ударов в углах контура.
Оптимальный вход в материал
Никогда не погружайте фрезу в материал вертикально (как сверло), если это не специальная фреза для этого. В HSM используются стратегии входа:
- Врезка под углом (Ramp). Фреза входит в материал, двигаясь вниз и вперед одновременно по пологой траектории.
- Врезка по дуге (Arc Entry). Фреза входит в контур по касательной дуге, что снижает ударную нагрузку.
Постоянный объем снятия металла
Продвинутые CAM-системы умеют анализировать 3D-модель и менять скорость подачи «на лету» (в коде программы). Если фреза заходит в полный материал, система автоматически снижает подачу. Если фреза выходит из угла и снимает меньше металла, система увеличивает подачу. Это позволяет выжать максимум из оборудования без риска поломки.
Экономика и окупаемость
Внедрение HSM — это дорогое удовольствие. Станки с высокоскоростными шпинделями стоят в 2-3 раза дороже обычных. Инструмент стоит в 5-10 раз дороже стандартного. Лицензии на продвинутые CAM-системы тоже кусаются. Стоит ли игра свеч?
Давайте посмотрим на таблицу сравнения традиционной обработки и HSM на примере изготовления алюминиевой крыльчатки.
| Параметр | Традиционная обработка | Высокоскоростная обработка (HSM) |
|---|---|---|
| Время обработки | 4 часа 30 минут | 1 час 15 минут |
| Количество проходов | 12 (глубоких) | 3 (но с высокой скоростью) |
| Стойкость инструмента | 10 деталей на фрезу | 40 деталей на фрезу |
| Качество поверхности | Требует доводки (шлифовки) | Готово сразу (зеркало) |
| Износ станка | Высокий (ударные нагрузки) | Низкий (плавные нагрузки) |
Как видно из таблицы, хотя стоимость минуты работы станка HSM выше, общее время изготовления детали сокращается в разы. Кроме того, исключается операция чистовой доводки, что экономит еще больше времени и человеческих ресурсов.
Главный экономический эффект HSM — это возможность делать сложные детали за один установ. Раньше деталь нужно было перевернуть, переставить, выверить заново. Теперь мощная 5-осевая HSM-машина может обработать 5 сторон детали, не снимая ее со стола. Это повышает точность (нет накопления ошибок базирования) и сокращает время переналадки.
Однако есть и обратная сторона. HSM неэффективна для простых деталей. Если вам нужно просто проточить вал или просверлить десять отверстий в толстой плите, старый добрый тяжелый станок справится с этим дешевле и надежнее. HSM — это инструмент для сложной геометрии и труднообрабатываемых материалов.
Техника безопасности при высоких скоростях
Работа с HSM требует повышенного внимания к безопасности. Энергия, запасенная во вращающемся инструменте, колоссальна.
Если обычная фреза при поломке просто падает на стол, то осколок твердосплавной фрезы, вылетевший на скорости 30 000 оборотов, обладает кинетической энергией пули. Он может пробить защитное стекло камеры станка (если оно не триплексное) и нанести серьезную травму оператору.
Правила безопасности при HSM:
- Закрытая камера. Работа должна вестись только при закрытых дверях и опущенных защитных экранах.
- Проверка программы. Обязательная симуляция в CAM-системе и на станке (в режиме «сухого хода» или с увеличенным зазором) перед первым запуском.
- Контроль вылета. Чем меньше вылет инструмента из патрона, тем лучше. Длинные вылеты на высоких скоростях недопустимы из-за риска биения и поломки.
- Защита слуха. Высокочастотный визг шпинделя и свист стружки могут повредить слух. Использование берушей обязательно.
Будущее HSM
Технологии не стоят на месте. Куда движется высокоскоростная обработка?
Первый тренд — это интеграция с искусственным интеллектом. Современные системы мониторинга уже умеют слушать звук резания. Если характер звука меняется (появляется визг или стук), система автоматически корректирует параметры или останавливает станок, предотвращая аварию. В будущем ИИ будет сам подбирать режимы резания в реальном времени, адаптируясь к износу инструмента.
Второй тренд — гибридные станки. Машины, которые совмещают в себе высокоскоростную фрезеровку и лазерную наплавку или 3D-печать металлом. Сначала станок выращивает заготовку сложной формы, а затем сразу же, не снимая детали, обрабатывает ее финишными фрезами с высочайшей точностью.
Третий тренд — увеличение скоростей. Если сегодня пределом для серийных станков считается 40-60 тысяч оборотов, то в лабораториях тестируются шпиндели на 100 000 и даже 150 000 об/мин. Это открывает возможности для обработки новых композитных материалов и микромеханики.
Заключение
Высокоскоростная металлообработка перестала быть экзотикой и превратилась в необходимый стандарт для современного машиностроения. Это не просто «быстрое пиление», это симбиоз механики, физики и математики.
Переход на HSM требует инвестиций не только в оборудование, но и в квалификацию персонала. Оператор и программист должны понимать физику процесса, уметь выбирать инструмент и настраивать стратегии. Но те, кто освоил эту технологию, получают неоспоримое преимущество: они делают то, что другие не могут, и делают это быстрее и качественнее.
В мире, где время — самый дорогой ресурс, HSM дает вам этот ресурс в избытке.