


Промышленные редукторы в металлургическом оборудовании: Надежность в каждом обороте
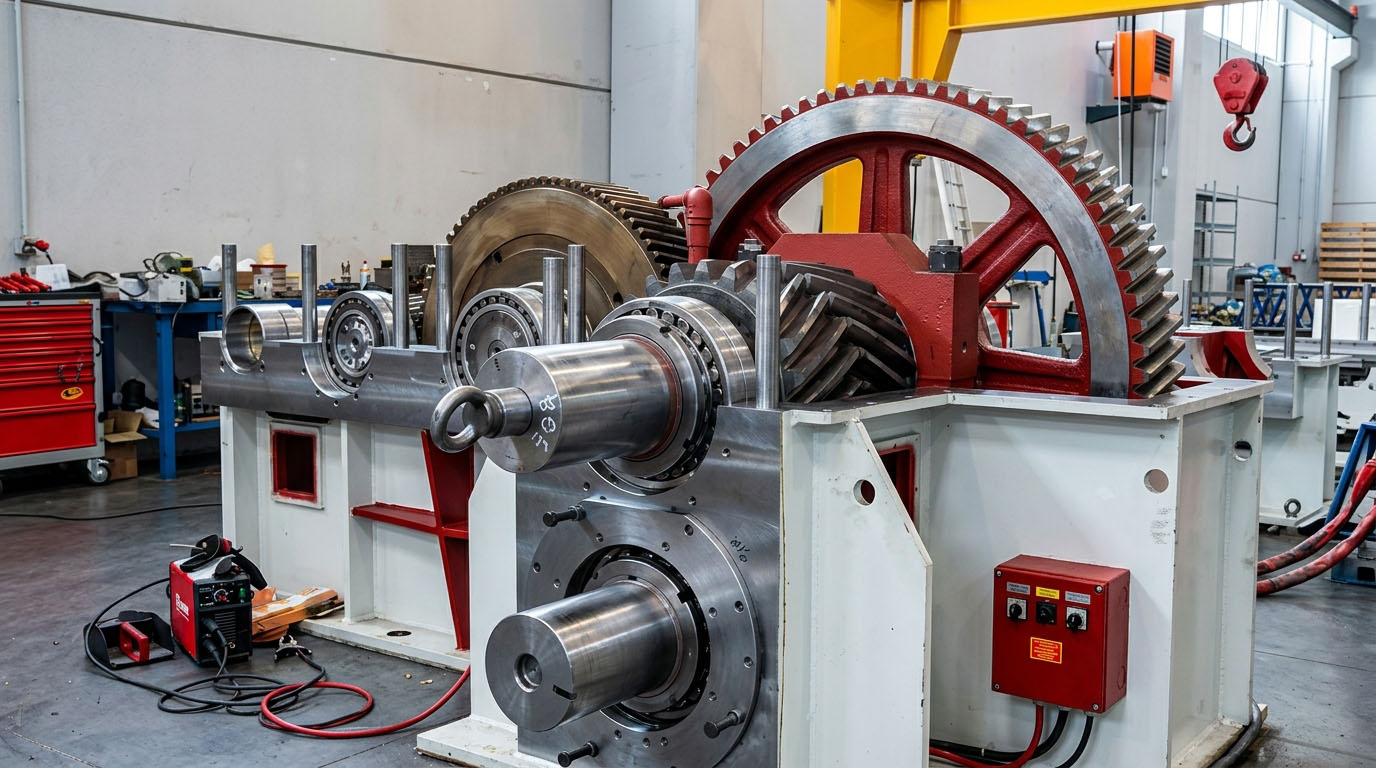
Металлургия — это отрасль, где простой оборудования измеряется миллионами рублей убытков в час. Здесь нет места слабым звеньям, и одним из самых нагруженных узлов любого агрегата является зубчатая передача. Будь то мощный прокатный стан, мостовой кран или конвейерная лента, именно редуктор преобразует высокую скорость вращения двигателя в огромную тяговую силу. Даже классический редуктор 1Ц3У-250, который часто можно встретить на вспомогательных механизмах, должен работать безотказно, но в основных технологических линиях требования к ним возрастают многократно. В этом материале мы погрузимся в инженерные особенности этих механизмов, рассмотрим их типы, проблемы эксплуатации и методы продления срока службы.
Содержание
- Роль редукторов в металлургии
- Основные типы промышленных редукторов
- Специфика условий эксплуатации
- Конструктивные особенности и материалы
- Системы смазки и охлаждения
- Инженерные расчеты и подбор
- Регламент технического обслуживания
- Диагностика неисправностей
- Модернизация и цифровизация
- Техника безопасности
- Заключение
Роль редукторов в металлургии
Представьте себе гигантский электродвигатель, который вращается со скоростью 1500 оборотов в минуту. Сам по себе этот вал бесполезен для прокатки раскаленной стали или подъема многотонной плиты. Нужен механизм, который снизит скорость до десятков оборотов, но при этом увеличит крутящий момент в десятки раз. Эту задачу выполняет редуктор.
В металлургическом цеху редукторы работают в составе различных агрегатов. Их можно разделить на несколько основных групп по назначению. Первая группа — это приводы главных линий прокатных станов. Здесь требуются максимальная мощность и способность выдерживать ударные нагрузки, когда металл входит в валки. Вторая группа — подъемные механизмы кранов и лебедок. Для них критична точность торможения и безопасность. Третья группа — приводы конвейеров и транспортеров, где важна непрерывность работы и долгий ресурс.
Отказ редуктора в любой из этих систем ведет к остановке всего технологического цикла. Если ломается привод рольганга, раскаленная заготовка может застрять и деформироваться. Если отказывает кран, невозможно переместить готовую продукцию. Поэтому надежность редуктора напрямую влияет на экономическую эффективность всего завода.
Инженеры часто сталкиваются с дилеммой: выбрать компактный редуктор с высокими оборотами или массивный агрегат с запасом прочности. В металлургии почти всегда выбирают второй вариант. Запас прочности здесь не просто цифра в документации, это гарантия того, что при случайном заклинивании механизма редуктор не развалится на части, а сработает предохранительная муфта.
Основные типы промышленных редукторов
Не все редукторы одинаковы. Выбор типа зависит от задачи, пространства и требуемого передаточного числа. В металлургии наиболее распространены несколько конструктивных схем.
Цилиндрические редукторы
Это самый распространенный тип. Зубчатые колеса имеют цилиндрическую форму, а оси валов параллельны друг другу. Они обладают высоким коэффициентом полезного действия, который может достигать 98 процентов на одной ступени. В металлургии чаще всего используют двухступенчатые и трехступенчатые варианты.
Преимущества цилиндрических редукторов:
- Высокая нагрузочная способность.
- Отсутствие осевых нагрузок на валы (при прямозубых передачах).
- Простота обслуживания и ремонта.
- Высокий КПД.
Недостатком является относительно большие габариты при больших передаточных числах. Чтобы получить большое снижение скорости, нужно много ступеней, что удлиняет корпус.
Коническо-цилиндрические редукторы
Здесь сочетаются конические и цилиндрические передачи. Коническая пара позволяет изменить направление вращения на 90 градусов. Это удобно, когда двигатель расположен перпендикулярно рабочей машине. Например, в приводах некоторых видов насосов или вентиляторов систем аспирации.
Особенность конических колес в том, что они сложнее в изготовлении и требуют высокой точности сборки. Если оси валов не пересекутся в одной точке, пятно контакта будет смещено, что приведет к быстрому выкрашиванию зубьев.
Червячные редукторы
В этих механизмах передача осуществляется между червяком (винтом) и червячным колесом. Они обеспечивают очень большое передаточное число в одном корпусе. Кроме того, они обладают свойством самоторможения: колесо не может провернуть червяк обратно.
В металлургии червячные редукторы часто используют в приводах задвижек, небольших подъемников и поворотных механизмов. Однако у них есть серьезный минус — низкий КПД и высокое тепловыделение. При больших мощностях они требуют интенсивного охлаждения, иначе масло закипит.
Планетарные редукторы
Это вершина эволюции редукторостроения. Здесь несколько сателлитов вращаются вокруг центрального солнца, передавая момент на корпус или водило. Такая схема позволяет распределить нагрузку между несколькими зубчатыми зацеплениями одновременно.
Преимущества планетарных схем:
- Компактность при огромной мощности.
- Высокая перегрузочная способность.
- Соосность входного и выходного валов.
Именно планетарные редукторы чаще всего ставят на главные приводы современных прокатных станов. Они позволяют разместить мощнейший двигатель непосредственно в линии валков, экономя место в цеху.
Специфика условий эксплуатации
Металлургический цех — это агрессивная среда для любой техники. Редукторы здесь подвергаются воздействию факторов, которые в обычном машиностроении считаются экстремальными.
Температурные нагрузки
Рядом с редуктором может находиться печь, где температура достигает 1200 градусов. Лучистое тепло нагревает корпус механизма. Масло внутри разжижается, его смазывающая способность падает. С другой стороны, в зимнее время в неотапливаемых пролетах масло может загустеть, что затруднит запуск. Перепады температур вызывают тепловое расширение деталей, что может нарушить выставленные зазоры в подшипниках.
Запыленность
В воздухе цеха висит металлическая пыль, окалина, абразивные частицы. Если уплотнения валов (сальники) изношены, эта пыль попадает внутрь корпуса. Смешиваясь с маслом, она превращается в абразивную пасту, которая стирает зубья и разрушает подшипники за считанные недели. Поэтому система уплотнений в металлургических редукторах должна быть многоуровневой.
Ударные нагрузки
В отличие от насосов или вентиляторов, прокатный стан работает в импульсном режиме. Когда заготовка входит в валки, нагрузка на редуктор возрастает мгновенно в несколько раз. Это вызывает крутильные колебания валов. Если конструкция редуктора не демпфирует эти удары, зубья могут ломаться у основания. Часто для защиты используют муфты предельного момента, которые разрывают кинематическую цепь при критической перегрузке.
Влажность и химия
В участках охлаждения проката используется вода. Брызги попадают на горячий корпус редуктора, вызывая коррозию. Кроме того, в воздухе могут присутствовать пары кислот или щелочей, используемых для травления металла. Корпуса редукторов часто окрашивают специальными стойкими эмалями или используют нержавеющие сплавы для критических узлов.
Конструктивные особенности и материалы
Чтобы выжить в таких условиях, редукторы должны быть сделаны из правильных материалов и по особой технологии. Просто отлить корпус из чугуна недостаточно.
Материалы зубчатых колес
Для зубчатых колес используют легированные стали, такие как 20ХГНМ, 18ХГТ или 40ХН. После механической обработки зубья подвергают термической обработке. Существует два основных метода:
- Цементация. Поверхность зуба насыщается углеродом и закаливается до высокой твердости, а сердцевина остается вязкой. Это позволяет зубу сопротивляться износу и не ломаться при ударе.
- Улучшение. Закалка и высокий отпуск. Применяется для тихоходных ступеней, где важнее прочность на излом, чем твердость поверхности.
Твердость рабочих поверхностей обычно составляет 50-60 единиц по Роквеллу. Это значительно тверже, чем у обычных деталей, что обеспечивает долгий ресурс.
Корпуса редукторов
Корпус чаще всего изготавливают из чугуна СЧ20 или СЧ25. Чугун хорошо гасит вибрации, что важно для снижения шума. Однако для особо нагруженных узлов используют сварные стальные корпуса. Они легче и прочнее, но хуже гасят вибрации и требуют дополнительной обработки для снятия внутренних напряжений после сварки.
Важной особенностью является конструкция ребер жесткости. Они должны быть расположены так, чтобы отводить тепло от зон зацепления к стенкам корпуса. Часто на корпусах предусматривают площадки для установки дополнительных радиаторов охлаждения.
Подшипниковые узлы
Подшипники — это слабое место любого редуктора. В металлургии используют преимущественно роликовые подшипники качения. Они способны воспринимать большие радиальные и осевые нагрузки. Для валов шестерен часто применяют сферические роликоподшипники, которые допускают небольшой перекос вала без ущерба для работы.
В особо тяжелых условиях, например, в приводах клетей прокатных станов, могут использоваться подшипники скольжения. Они работают на масляном клине и практически вечны при наличии чистого масла под давлением, но требуют сложной системы смазки.
Системы смазки и охлаждения
Без смазки редуктор превратится в груду металлолома за несколько минут. В металлургии к системам смазки предъявляются повышенные требования.
Типы смазки
Для редукторов используют индустриальные масла классов вязкости ISO VG 220, 320 или 460. Выбор зависит от скорости вращения валов и контактных напряжений. Масло должно обладать следующими свойствами:
- Высокая несущая способность (противозадирные присадки).
- Термоокислительная стабильность (не стареть при нагреве).
- Защита от коррозии.
- Хорошее отделение от воды (деэмульгируемость).
В червячных редукторах часто используют синтетические масла, так как они лучше работают в условиях высокого трения скольжения.
Способы подачи масла
В небольших редукторах применяется картерная смазка. Зубья окунаются в масляную ванну и разбрызгивают масло по корпусу. Это просто и надежно, но имеет ограничения по скорости. При слишком высоких оборотах масло вспенивается, при слишком низких — не попадает в зону зацепления.
В мощных металлургических редукторах используется циркуляционная система смазки. Отдельный насос подает масло под давлением непосредственно в зону контакта зубьев и в подшипники. Отработанное масло стекает в бак, охлаждается в теплообменнике и фильтруется. Такая система позволяет точно дозировать смазку и контролировать ее состояние.
Охлаждение
При работе редуктора выделяется тепло из-за трения. Если температура масла превысит 80-90 градусов, срок службы масла и уплотнений резко падает. Для охлаждения используют:
- Вентиляторы на валу двигателя (обдув корпуса).
- Змеевики охлаждения внутри масляной ванны (проточная вода).
- Внешние пластинчатые теплообменники (для циркуляционных систем).
В жарких цехах иногда приходится использовать принудительное охлаждение корпуса водой, но это рискованно из-за возможности конденсации влаги внутри при остановке.
Инженерные расчеты и подбор
Выбор редуктора — это не просто вопрос удобства монтажа. Это инженерная задача, требующая расчетов. Основной параметр — номинальный крутящий момент на выходном валу.
Формула для расчета крутящего момента выглядит следующим образом:
T = 9550 * P / n
Где:
- T — крутящий момент (Нм)
- P — мощность двигателя (кВт)
- n — частота вращения выходного вала (об/мин)
Однако в металлургии нельзя брать редуктор впритык по мощности. Необходимо учитывать коэффициент эксплуатации. Для равномерной нагрузки он может быть 1.0, но для прокатных станов с ударными нагрузками коэффициент достигает 2.0 и выше.
Также важен расчет теплового баланса. Мощность, теряемая на трение, превращается в тепло. Если редуктор не способен рассеять это тепло в окружающую среду, потребуется искусственное охлаждение. Условие теплового баланса:
P1 * (1 - КПД) <= K * A * (Tмасла - Tвоздуха)
Где:
- P1 — подводимая мощность.
- КПД — коэффициент полезного действия редуктора.
- K — коэффициент теплоотдачи.
- A — площадь поверхности охлаждения.
Если левая часть уравнения больше правой, редуктор будет перегреваться. В таких случаях увеличивают площадь корпуса или ставят вентилятор.
Регламент технического обслуживания
Долгая жизнь редуктора зависит не только от качества изготовления, но и от ухода. В металлургических предприятиях существуют строгие графики обслуживания.
Ежесменный осмотр
Оператор или дежурный механик должен проверять:
- Уровень шума и вибрации. Появление стука или воя — тревожный знак.
- Температуру корпуса. На ощупь или пирометром. Она не должна быть слишком высокой для прикосновения.
- Наличие утечек масла. Подтеки на фланцах и сальниках.
- Крепление болтов. Вибрация может ослабить крепеж.
Ежеквартальное обслуживание
Раз в три месяца проводятся более глубокие проверки:
- Отбор пробы масла для анализа.
- Проверка состояния уплотнений валов.
- Протяжка всех резьбовых соединений.
- Очистка корпуса от грязи и окалины для улучшения теплоотдачи.
Годовое обслуживание
Раз в год, обычно во время планового останова производства, выполняется:
- Полная замена масла с промывкой системы.
- Вибродиагностика подшипниковых узлов.
- Проверка зацепления зубчатых колес (по пятну контакта).
- Дефектовка валов на наличие трещин.
Своевременная замена масла — самый дешевый способ продлить жизнь редуктору. Старое масло теряет свои свойства и содержит продукты износа, которые работают как абразив.
Диагностика неисправностей
Современный подход к обслуживанию предполагает не ремонт по факту поломки, а ремонт по состоянию. Для этого используются методы технической диагностики.
Вибродиагностика
Каждая неисправность имеет свою вибрационную подпись. Износ подшипников вызывает высокочастотные вибрации. Дисбаланс валов — вибрацию на частоте вращения. Проблемы с зацеплением — вибрацию на частоте зацепления зубьев. Специальные датчики, установленные на корпусе редуктора, передают данные на компьютер, который строит спектры вибрации. Это позволяет предсказать поломку за недели до ее возникновения.
Трибологический анализ масла
Анализ масла под микроскопом позволяет увидеть частицы износа. Если в масле много стружки, значит, идет активное разрушение металла. По форме частиц можно определить, что ломается: подшипник дает одни частицы, зубья шестерен — другие. Также проверяется кислотное число масла и содержание воды.
Термография
Тепловизор позволяет увидеть перегрев отдельных узлов. Например, если один подшипник горячее остальных на 20 градусов, значит, он неисправен или неправильно смазан. Это быстрый способ найти проблему без остановки оборудования.
Типичные неисправности
Самые частые проблемы, с которыми сталкиваются технологи:
- Выкрашивание рабочих поверхностей зубьев. Происходит из-за перегрузок или усталости металла.
- Задиры на валу под сальником. Возникают при износе уплотнения и попадании грязи.
- Разрушение колец подшипников. Часто следствие загрязнения масла или неправильного монтажа.
- Трещины в корпусе. Результат длительной вибрации или литьевого дефекта.
Модернизация и цифровизация
Металлургия становится умнее. Старые редукторы модернизируют, устанавливая на них системы мониторинга. Это часть концепции Индустрии 4.0.
Умные редукторы оснащаются датчиками температуры, вибрации и уровня масла. Данные передаются в единую систему управления предприятием. Если параметры выходят за пределы нормы, система автоматически снижает нагрузку или останавливает агрегат, предотвращая катастрофу.
Также развивается направление использования редукторов с регулируемым приводом. Вместо постоянной скорости двигатель через частотный преобразователь меняет обороты в зависимости от технологической необходимости. Это снижает механические нагрузки на редуктор при пуске и позволяет оптимизировать энергопотребление.
Еще один тренд — использование новых материалов. Полимерные зубчатые колеса для вспомогательных механизмов, композитные корпуса, наноструктурированные покрытия для зубьев. Все это направлено на снижение веса и увеличение ресурса.
Техника безопасности
Работа с промышленными редукторами связана с повышенным риском. Вращающиеся валы, горячие поверхности, высокое давление в системах смазки — все это требует соблюдения правил.
Основные правила безопасности:
- Все вращающиеся части должны быть закрыты кожухами. Работа без кожухов запрещена.
- Запрещено проводить ремонт на работающем оборудовании. Необходимо полное обесточивание и блокировка пусковых устройств (Lockout/Tagout).
- При работе с горячим маслом использовать термостойкие перчатки и защиту лица.
- Соблюдать чистоту вокруг редуктора. Разлитое масло создает риск падения и пожара.
- При подъеме редуктора краном использовать только предназначенные для этого рым-болты.
Нарушение этих правил часто приводит к тяжелым травмам. Культура безопасности на производстве начинается с внимательного отношения к таким узлам, как редуктор.
Заключение
Промышленный редуктор в металлургическом оборудовании — это не просто коробка с шестеренками. Это сложный инженерный узел, от которого зависит ритм работы всего завода. Его надежность складывается из качества материалов, точности изготовления, правильного подбора и, что не менее важно, грамотной эксплуатации.
В условиях современной конкуренции металлургические предприятия не могут позволить себе частые простои. Инвестиции в качественные редукторы и системы их мониторинга окупаются за счет снижения затрат на ремонт и увеличения выпуска продукции. Технологии не стоят на месте, и будущее за интеллектуальными системами передачи мощности, которые сами сообщают о своем состоянии.
Понимание принципов работы редукторов необходимо не только механикам, но и руководителям производства. Ведь каждый лишний час работы механизма без вибрации и перегрева — это вклад в эффективность бизнеса. Бережное отношение к технике, своевременная смазка и внимание к деталям позволяют этим гигантам механики служить десятилетиями, перемалывая тонны металла день за днем.